联系方式
扬中市道威工程塑料厂
厂址:江苏省镇江扬中市油坊工业区长旺六墩1888号
销售经理:陈清江 先生
电话:0511-88527791
手机:13905289776
传真:0511-88527887
E-mail:13905289776@139.com
FRPP管道模压工艺

FRPP管道模压工艺先完成玻纤增强聚丙烯原料调配、干燥除杂等预处理。随后清洁调试模具与设备,设定温控、压力参数。物料经螺杆熔融塑化后送入型腔,合模保压成型,使熔体充分铺展。之后控温冷却定型,平稳脱模,管材静置降温。最后修整飞边毛刺,开展外观、尺寸检查与抽样测试,同步记录工艺参数持续优化,保障管材成型质量稳定。
FRPP管道模压工艺的原料准备
FRPP管道模压工艺的起点是原料调配与预处理,原料以玻纤增强聚丙烯粒料为主,搭配适配的功能助剂,按照既定配比进行混合搅拌。混合过程需要控制搅拌转速与时长,保证玻纤在基体树脂内分散均匀,避免纤维团聚影响后续成型效果。完成混料后,物料送入干燥设备除去表面吸附的水汽,水分超标会让成型后的管材内部出现气泡、孔隙,降低结构稳定性。干燥后的物料暂存于密闭料仓,减少环境粉尘与潮气二次侵入。预处理环节会同步筛查原料杂质,剔除结块、异色颗粒,保障进入模压工序的物料状态稳定。原料的均匀性与干燥程度,直接影响模压过程中熔体流动状态,也关系到管材成型后壁厚、内壁平整度的一致性,是整个模压流程稳定运行的基础环节。
FRPP管道模压工艺的模具与设备调试
模具是FRPP管材模压成型的核心载体,成型前需要对模具进行清洁处理,清除型腔内部残留的旧料、积垢,同时均匀涂刷脱模介质,方便成型后管材顺利脱离型腔。调试阶段重点校准模具合模间隙、定位结构,保证合模后型腔各处间隙均匀,防止管材出现偏壁问题。配套的加热系统需要分区设置温度参数,根据聚丙烯材料的熔融特性逐步升温,让模具型腔温度维持在可控区间,避免局部过热造成树脂降解,或是温度偏低导致物料熔融不充分。液压驱动系统同步调试压力、合模速度参数,确保合模动作平稳,不会冲击型腔造成结构位移。设备调试完成后会进行空载试运行,检查温控、压力反馈信号是否正常,确认各项参数匹配生产需求,才可以投入物料开展正式模压作业。
FRPP管道模压工艺的熔融送料与合模成型
预处理后的物料通过输送机构送入料筒,在料筒加热与螺杆剪切作用下逐步熔融塑化,形成均质的熔融料流。螺杆运转速度保持稳定,控制熔体输送速率,防止熔体剪切过热损伤玻纤和树脂性能。熔融物料被定量输送至打开的模具型腔内部,物料填充量依照管材规格提前设定,填充过多会造成溢料飞边,填充不足则会形成缺料缺陷。物料送入型腔后,模具快速合模并维持设定保压压力,压力作用推动熔体在型腔内充分铺展,贴合型腔内壁轮廓,逐步形成管道的外形结构。保压阶段熔体持续受压,补偿树脂冷却过程产生的收缩,减少管材表面凹陷、尺寸偏差。玻纤在熔体流动过程中顺着受力方向有序排布,依托树脂基体形成连续的增强结构,赋予管材相应的承载能力,这一阶段的压力、温度、时间参数需要相互配合,控制成型节奏。
FRPP管道模压工艺的冷却定型与脱模操作
保压阶段结束后进入冷却定型流程,模具内部的冷却通道通入换热介质,带走型腔内部热量,让熔融状态的FRPP材料缓慢降温固化。冷却速率需要合理把控,冷却速度过快容易让管材内部产生内应力,后续使用过程中出现形变开裂;冷却速度过慢则会拉长成型周期,降低生产效率。冷却过程中管材持续保持一定压力约束,避免自由收缩带来的尺寸波动。待材料固化达到预定状态,模具按程序开模,借助顶出机构平稳将成型管材从型腔中顶出,顶出力保持均衡,防止管材局部受力变形、划伤内外表面。脱模后的管材温度依旧偏高,需要放置在平整托架上自然静置降温,避免堆叠挤压造成弯曲变形。定型脱模环节决定管材最终尺寸精度与表观质量,冷却介质流量、顶出行程都是需要持续管控的工艺参数。
FRPP管道模压工艺的后处理与制品检验
脱模冷却完成的FRPP管材进入后处理工序,首先去除管材端口、边缘位置产生的飞边与多余料茬,采用打磨工具修整毛刺,保证管口端面平整顺滑,方便后续管道连接作业。修整过程避免过度打磨破坏管壁厚度,损伤管材表层结构。之后对管材外观进行目视检查,查看表面是否存在气泡、划痕、缺料、裂纹等表观缺陷,同时抽检管材的壁厚、外径等外形尺寸,核对是否符合成型要求。对于批量生产的制品,会按批次抽取试样开展性能测试,观察材料的结构均匀性。工艺人员同步记录每一批次生产参数,对比制品质量情况,反向微调前面工序的温度、压力、保压时长等参数,持续优化模压流程。规范的后处理和检验,可以筛选不合格制品,也能积累工艺数据,让FRPP管道模压生产保持稳定的制品质量水平。
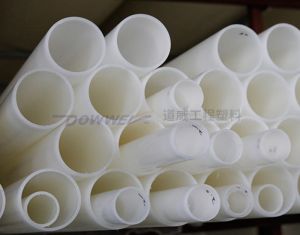

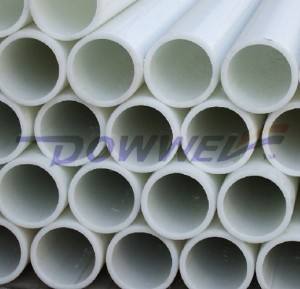
FRPP管,FRPP管道,FRPP管材,FRPP管厂家,FRPP管道厂家,FRPP管材厂家,FRPP管生产厂家,FRPP管道生产厂家,FRPP管材生产厂家,FRPP管制造厂家,FRPP管道制造厂家,FRPP管材制造厂家,增强聚丙烯管,增强聚丙烯管道,增强聚丙烯管材,增强聚丙烯管厂家,增强聚丙烯管道厂家,增强聚丙烯管材厂家,增强聚丙烯管生产厂家,增强聚丙烯管道生产厂家,增强聚丙烯管材生产厂家,增强聚丙烯管制造厂家,增强聚丙烯管道制造厂家,增强聚丙烯管材制造厂家,玻纤增强聚丙烯管,玻纤增强聚丙烯管道,玻纤增强聚丙烯管材,玻纤增强聚丙烯管厂家,玻纤增强聚丙烯管道厂家,玻纤增强聚丙烯管材厂家,玻纤增强聚丙烯管生产厂家,玻纤增强聚丙烯管道生产厂家,玻纤增强聚丙烯管材生产厂家,玻纤增强聚丙烯管制造厂家,玻纤增强聚丙烯管道制造厂家,玻纤增强聚丙烯管材制造厂家,扬中市道威工程塑料厂
《FRPP管道模压工艺》更新于2026年11月7日