联系方式
扬中市道威工程塑料厂
厂址:江苏省镇江扬中市油坊工业区长旺六墩1888号
销售经理:陈清江 先生
电话:0511-88527791
手机:13905289776
传真:0511-88527887
E-mail:13905289776@139.com
FRPP管道挤出工艺

FRPP管道挤出工艺是玻纤增强聚丙烯管道成型的核心加工技术,依托塑料熔融挤出成型原理,结合玻纤改性材料的特性完成管道连续化生产。该工艺适配玻纤增强聚丙烯复合材料的物理特性,通过精准把控原料处理、熔融塑化、挤出成型、冷却定型、牵引裁切等全流程工序,规避玻纤团聚、管壁厚薄不均、管材变形等常见生产问题。相较于普通聚丙烯管道加工工艺,FRPP管道挤出需兼顾树脂基体的熔融流动性与玻纤纤维的分散均匀性,保障管材整体结构稳定性与力学一致性。整套生产流程连贯性强,各工序参数相互匹配,直接影响管道的外观平整度、结构致密性与使用稳定性,是把控FRPP管道成品品质的关键环节。
原料预处理与配比调试是FRPP管材挤出生产的前置核心工序,为后续成型质量奠定基础。生产前需对聚丙烯基材与玻纤助剂进行筛选处理,去除原料中掺杂的杂质与结块物料,避免影响熔融效果与管材纯度。按照适配管道生产的配比比例,将基材与改性玻纤、辅助助剂进行均匀混合,通过搅拌设备完成物料均质调配,减少玻纤堆积与分布不均的情况。同时需对混合物料进行烘干处理,去除物料内部吸附的水汽,防止高温挤出过程中出现气泡、孔隙等缺陷。预处理完成的物料需保持干燥松散的状态,保障后续螺杆输送与熔融塑化过程顺畅,让物料各组分性能充分融合。
熔融塑化与挤出成型是决定管材内部结构的关键工序。调配完成的物料通过进料系统进入挤出机筒体,在螺杆旋转推送与筒体分段加热的双重作用下逐步熔融。螺杆运转过程中对物料产生剪切、挤压与混合作用,让固态物料逐步转化为均匀熔融状态,同时实现玻纤与聚丙烯熔体的深度融合,避免纤维分层现象。熔融后的物料在设备内部压力作用下,平稳推送至机头模具区域,通过定制化口模与芯模的间隙,挤出形成连续管状坯料。此环节需稳定控制筒体各区域温度与螺杆转速,温度过高易造成物料降解,温度过低会导致塑化不充分,转速波动则会影响熔体输送的均匀性。
真空定型与分级冷却工序直接决定管道的尺寸精度与外形规整度。刚挤出的管坯温度较高,质地柔软且结构不稳定,无法维持固定形态,需立即进入真空定型设备处理。通过真空负压作用,让管坯外壁紧密贴合定型套内壁,精准固定管道外径尺寸与圆度,校正挤出过程中产生的轻微形变。定型后的管道依次经过多级冷却水槽,采用分段降温的方式逐步带走管材内部热量,避免极速冷却引发的管材内应力、管壁翘曲等问题。冷却过程中水流速度与水温需保持稳定,让管材从外到内均匀固化,逐步提升结构硬度,保证管材外形规整、管壁致密均匀。
牵引裁切与后段整理是挤出生产的收尾工序,保障成品规格统一。冷却固化后的管道由牵引设备匀速牵引,牵引速度需与挤出速度精准匹配,速度过快会拉伸管壁导致厚度偏薄,速度过慢则会造成管材堆积、管壁臃肿,合理的速度配比可稳定控制管材壁厚与整体尺寸。连续输送的管材达到设定长度后,自动裁切设备完成平稳切割,保证切口平整无毛刺。裁切后的成品管道需进行外观筛查,剔除存在瑕疵的产品,同时对合格管材进行规整摆放、静置养护,释放生产过程中残留的轻微内应力,稳定管材综合性能,最终完成整套FRPP管道挤出生产流程。
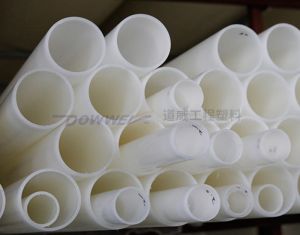

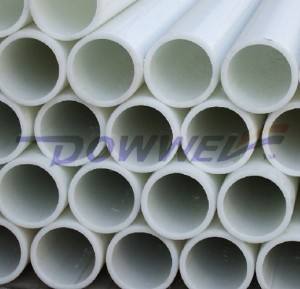
FRPP管,FRPP管道,FRPP管材,FRPP管厂家,FRPP管道厂家,FRPP管材厂家,FRPP管生产厂家,FRPP管道生产厂家,FRPP管材生产厂家,FRPP管制造厂家,FRPP管道制造厂家,FRPP管材制造厂家,增强聚丙烯管,增强聚丙烯管道,增强聚丙烯管材,增强聚丙烯管厂家,增强聚丙烯管道厂家,增强聚丙烯管材厂家,增强聚丙烯管生产厂家,增强聚丙烯管道生产厂家,增强聚丙烯管材生产厂家,增强聚丙烯管制造厂家,增强聚丙烯管道制造厂家,增强聚丙烯管材制造厂家,玻纤增强聚丙烯管,玻纤增强聚丙烯管道,玻纤增强聚丙烯管材,玻纤增强聚丙烯管厂家,玻纤增强聚丙烯管道厂家,玻纤增强聚丙烯管材厂家,玻纤增强聚丙烯管生产厂家,玻纤增强聚丙烯管道生产厂家,玻纤增强聚丙烯管材生产厂家,玻纤增强聚丙烯管制造厂家,玻纤增强聚丙烯管道制造厂家,玻纤增强聚丙烯管材制造厂家,扬中市道威工程塑料厂
《FRPP管道挤出工艺》更新于2026年9月23日